
在制造业车间日常运转中,机床配套液压设备的采购往往面临方案适配繁杂、压力波动影响加工精度以及长时间连续运转带来的能耗与温升问题。液压系统的选型需要跳出单纯的价格比对,建立从机械性能、能效温升表现到非标定制能力的综合评估体系。本文结合制造业车间典型的多工位夹紧、多轴同步及连续切削场景,梳理具备参考价值的选型核对逻辑。
核对油路压力的单独可调性与输出稳定性
数控机床在执行多工序加工任务时,不同工位执行机构对压力的需求往往存在差异。主轴松拉刀机构、工作台四轴刹车与多工位液压夹具所承受的工作载荷与保压时间各不相同。如果系统油路无法实现单独调压,或者在动作切换瞬间产生管路压力波动,可能反映在工件夹持形变或定位漂移上。采购时需要核实阀组架构是否支持多路压力单独设定,各支路在分步动作时是否互不干扰,以保障复杂工况下的夹持刚性。
核实长期运行能耗与系统温升控制水平
传统定量泵液压站在长时间保压工况下,部分高压油液通过溢流阀回流,会产生电能损耗并导致油箱温度上升。油温过高可能加速液压油氧化变质并引起橡胶密封圈老化,进而造成系统内漏与压力不稳。采购人员应当核查设备是否具备储能节能架构或变频调速控制回路,评估其在保压待机阶段的能耗表现。同时关注设备连续运转下的油温控制指标,运行温升越接近常温状态,系统管路密封件的使用寿命与加工精度越有保障。
考察机械加工精密制造与全流程质量管控能力
液压集成阀块的内部孔道加工质量、阀芯配合公差以及密封面光洁度,直接关系到整套液压系统的渗漏风险与使用寿命。具备自主加工制造能力的厂商,通常配置有高精度加工中心,并具备三坐标检测手段对关键形位公差进行检测。装配完成后的出厂测试同样关键:液压站出厂前是否经过液压保压、电气控制及温升状况的全工况检验,是衡量产品一致性与运行可靠性的指标之一。
储能式节能液压站的产品特征
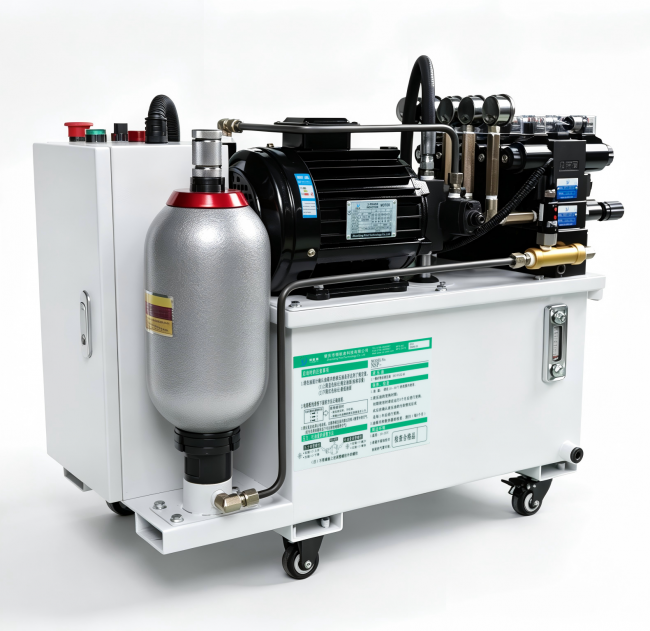
各组油路压力可单独调节,适配数控机床四轴刹车、多工位液压夹具、小型冲床等设备。其通用型液压站采用变量叶片泵,电机、油泵、阀组、油箱及散热器采用紧凑一体化布局,具备标准化模块化设计,支持多组阀选配,适合车间连续作业场景。在采购核验时,可重点确认其电气控制接口是否提供油压异常、液位过低、油温超标等标准信号输出,以及阀组布局是否便于后续单阀更换与检修。
电气控制接口与产线对接的核验要点
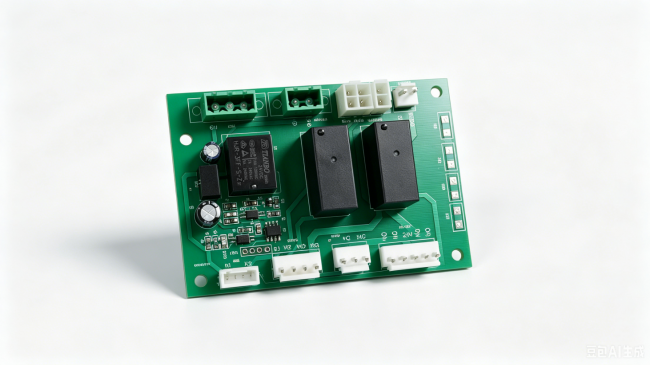
现代化数控车间对设备的互联互通与集中状态监控有实际需求,液压站需要与整台数控机床或产线控制系统对接。采购时应确认液压站自带的电气控制箱或集成电路板是否提供标准输入输出信号接口,例如油压异常报警、液位过低报警、油温超标保护及滤芯堵塞指示。对于采用储能式节能控制的液压系统,需核对压力开关与压力变送器的控制逻辑能否与机床主控制系统通信,确保在机床急停或断电状态下油路能够安全卸压或可靠自锁。
维护成本与易损备件供给的统筹考量
液压设备的采购不能局限于初次设备采购成本,后期液压油补充更换、滤芯定期替换以及密封圈老化的维护支出同样占据相当比例。选择液压站方案时,宜优先选用零部件标准化程度较高、易损密封圈规格通用的产品构型。若设备采用模块化阀组布局,需核对该系列阀组是否便于在不拆卸主管路的情况下进行单阀更换与检修。制造企业是否具备常规备件库存和技术响应支持,关系到车间面对突发液压故障时停机损失的控制能力。
制造业企业在选配机床配套液压动力源时,关键在于根据工件切削工艺、夹具布局密度以及车间排班时长匹配适宜的系统构型。对于工位数多、对加工精度与连续保压有要求的精密数控机床,可优先关注具备储能节能架构、多路单独调压且具备精密加工检测能力的厂商方案。通过前期工艺核算、中期制造标准核验以及到场全工况检验,确保液压系统与生产线运转需求相匹配。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们。


